Plata, latón y cobreen el banco del joyero:cómo se trabaja el metal a mano
Notas de taller sobre las operaciones que sostienen cualquier pieza pequeña de metal: serrar, limar, recocer, soldar, engastar y acabar. Escritas para quien empieza en un banco propio y quiere entender el porqué de cada gesto, no solo el orden de los pasos.
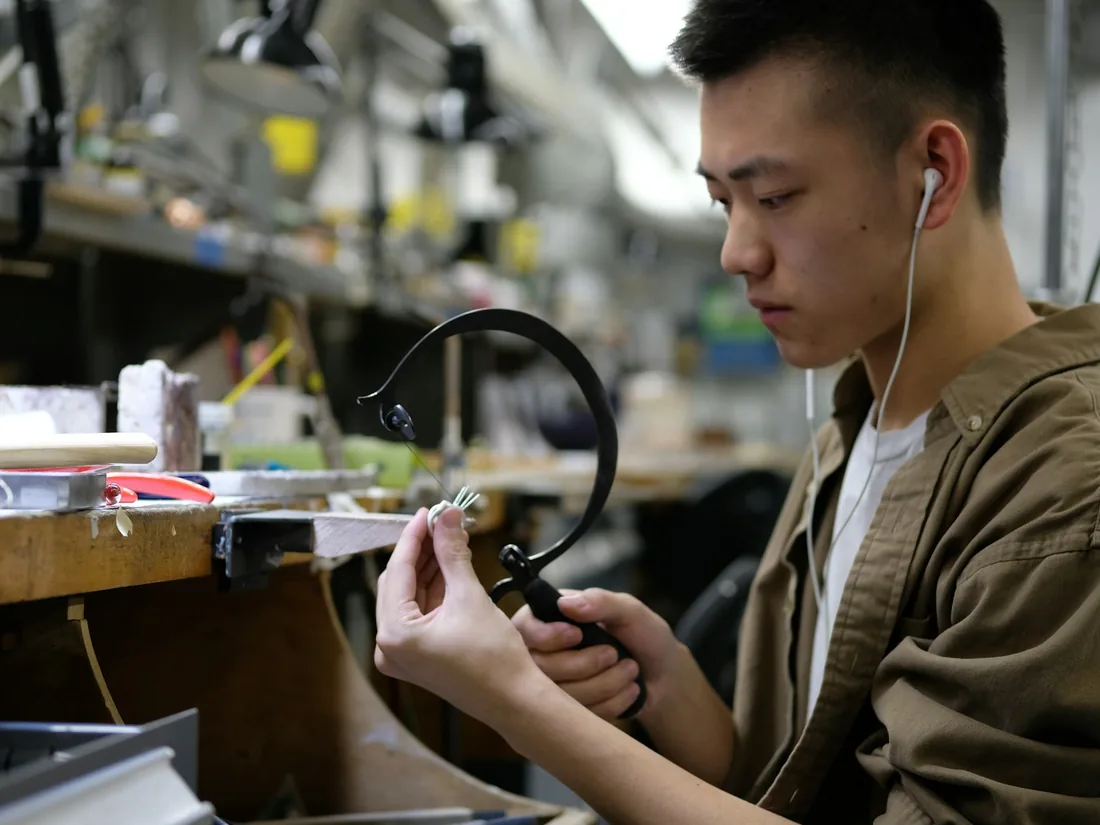
El calado sobre la clavija de madera: la hoja trabaja en vertical y la pieza se gira contra ella. Imagen de archivo utilizada como ilustración temática.
Los metales del banco y cómo se comportan
Plata de ley, latón, cobre y alpaca cubren casi todo lo que se aprende en los primeros años de taller.
La plata pura es demasiado blanda para una pieza que se lleva puesta, así que se alea. La plata de ley contiene 925 partes de plata por cada mil y el resto suele ser cobre; esa pequeña proporción de cobre le da rigidez, pero también es la responsable de que la superficie se oscurezca al calentarla y de que aparezca el velo gris conocido como fuego. Existen aleaciones modernas con algo de germanio que resisten mejor ese oscurecimiento, aunque su comportamiento al soldar no es idéntico y conviene probarlas en recortes antes de usarlas en una pieza acabada.
El latón es una aleación de cobre y cinc. Según la proporción cambia el color, que va del amarillo pálido al dorado cálido, y también la facilidad para doblarlo: los latones con más cinc son más duros y se agrietan antes si se fuerzan en frío sin recocer. El cobre, en cambio, es dócil, barato y admite muchísima deformación; por eso sigue siendo el material lógico para ensayar una forma nueva antes de repetirla en plata.
Merece la pena guardar una caja con los recortes de cada metal, separados y etiquetados. Sirven para probar temperaturas de soldadura, para comparar acabados y para calcular cuánto material se pierde en el limado, que casi siempre es más de lo que uno calcula.
Señales que conviene reconocer
- Metal endurecido por el trabajo: cuesta doblarlo, suena más agudo al golpear y empieza a agrietarse en los pliegues.
- Óxido superficial de cobre y latón: mancha los dedos y el papel de lija, y hay que retirarlo antes de soldar.
- Velo de fuego en la plata: sombra grisácea que solo se ve bien con la pieza ya pulida y bajo luz directa.
- Restos de soldadura antigua: brillan distinto y se funden antes que el metal base al volver a calentar.
Calado con segueta y limado
Serrar bien es, sobre todo, no empujar. La hoja corta al bajar y avanza por su propio peso si está bien tensada y el corte está lubricado con un poco de cera. El brazo se mueve largo, casi de punta a punta de la hoja, para que se gasten todos los dientes y no solo el centro.
La regla práctica para elegir hoja es sencilla: al apoyarla sobre el canto de la plancha deben quedar al menos dos dientes en contacto con el grosor del metal. Con chapa fina, hoja fina. Si la hoja salta del surco o deja el corte ondulado, casi siempre es porque falta tensión en el arco o porque la pieza no descansa plana sobre la clavija.
Una hoja rota a mitad de curva suele indicar torsión de la muñeca, no una hoja defectuosa: el arco debe mantenerse vertical mientras la pieza gira.
Secuencia de limado
- Lima de corte medio para igualar el contorno y borrar las marcas del serrado.
- Lima fina en una sola dirección, comprobando el perfil a contraluz.
- Lima de aguja para los ángulos interiores y los calados pequeños.
- Papel de lija montado en una varilla, de grano 400 a 1000, sin saltarse grados.
Cada grano debe borrar por completo las rayas del anterior; si quedan, el pulido solo las hará más visibles.
Recocido y conformado: cuándo el metal vuelve a ceder
Al martillar, doblar o laminar, los granos del metal se deforman y la pieza se endurece. Llega un punto en que insistir solo sirve para abrir una grieta. El recocido devuelve la docilidad: se calienta el metal hasta que adquiere un rojo oscuro y uniforme, visible sobre todo con la luz del taller atenuada, y se mantiene unos segundos antes de dejarlo enfriar.
En plata de ley ese punto ronda los seiscientos y pico grados y no conviene pasarse: un rojo brillante ya está peligrosamente cerca de la fusión de las soldaduras y de los bordes finos. El cobre y el latón admiten algo más de temperatura, pero el criterio es el mismo, mirar el color y no el reloj. La llama se mueve todo el tiempo para que el calor entre de forma pareja; una pieza calentada por un solo punto se deforma y puede fundirse en ese punto mientras el resto sigue frío.
Tras el recocido viene el decapado, que retira el óxido formado en la superficie. Basta una solución tibia de sal de decapado o de ácido cítrico; el metal entra y sale con pinzas de plástico o de cobre, nunca con pinzas de acero, porque el hierro disuelto deja un velo rosado sobre la plata. Después, un enjuague abundante en agua limpia.
Conformar sin castigar el metal
- Doblar sobre un mandril o un tas, apoyando la pieza en toda su superficie de contacto.
- Recocer en cuanto el metal se resista, en lugar de forzar el último tramo de la curva.
- Usar maza de nailon o cuero cuando no se busca estirar el metal, y martillo de acero cuando sí.
- Proteger las superficies ya acabadas con una tira de cuero fino o cinta de papel.
Lo que dice el color
El color de un metal caliente es la única referencia fiable sin instrumental. Se aprende comparando siempre en las mismas condiciones de luz, y anotando en una libreta qué tono coincidió con cada resultado.
- Rojo apenas perceptible: el metal aún no ha llegado al recocido.
- Rojo oscuro y estable: punto habitual de recocido de la plata de ley.
- Rojo cereza vivo: zona de trabajo de las soldaduras fuertes.
- Naranja hacia amarillo: demasiado; los cantos delgados empiezan a redondearse.
Trabajar de espaldas a la ventana ayuda más que cualquier tabla: el rojo del metal desaparece bajo luz solar directa.
Soldadura con soplete y el papel del fundente
Una soldadura de joyería no pega dos piezas por fuera: funde una aleación que penetra por capilaridad en la junta y solidifica dentro de ella. De ahí que el ajuste mande sobre todo lo demás. Si entre las dos partes cabe la luz, no hay soldadura posible; la aleación se acumulará en una gota a un lado y la unión seguirá abierta.
Las soldaduras de plata se clasifican por temperatura de fusión, de la más alta a la más baja. Cuando una pieza necesita varias uniones sucesivas se empieza por la más fuerte y se va bajando, para que cada operación no deshaga la anterior. Conviene cortar los trozos pequeños, casi del tamaño de una cabeza de alfiler, y colocarlos justo a caballo de la junta.
Qué hace realmente el fundente
Al calentar, la superficie del metal se oxida de inmediato y ese óxido impide que la aleación moje la junta. El fundente, a base de bórax o de compuestos similares, se funde antes y forma una película que aísla el metal del aire y disuelve los óxidos que ya se hayan formado. Su aspecto avisa del avance del calentamiento: primero burbujea y se hincha, después se aclara y se vuelve vítreo, y es entonces cuando la soldadura está a punto de correr.
El fundente se agota. En un calentamiento largo, o si se aparta la llama y se vuelve a empezar, deja de proteger y la junta se ensucia; en ese caso es mejor decapar, secar y aplicar fundente nuevo antes de insistir.
Orden de una unión limpia
- Ajustar las partes hasta que se toquen en toda la línea de unión.
- Desengrasar y decapar; las huellas de los dedos se notan al soldar.
- Aplicar fundente en la junta y un poco alrededor.
- Sujetar con alambre de hierro recocido o pinzas que no hagan de disipador.
- Calentar la pieza entera y llevar el calor hacia la junta al final.
- Retirar la llama en cuanto la soldadura corre, dejar enfriar un momento y decapar.
Técnicas de engaste
La elección del engaste depende de la dureza de la piedra, de su talla y del uso que vaya a tener la pieza, no solo del aspecto.
Engastar es sujetar una piedra con el propio metal, sin adhesivos. El bisel es el punto de partida habitual: una banda que rodea la piedra y se abate sobre su borde con un bruñidor o un empujador, poco a poco y alternando lados opuestos para que no se desplace. El bisel debe ser algo más alto que el filo de la piedra, pero no tanto como para que arrugue al cerrarse.
El engaste de garras deja pasar más luz y es el habitual para piedras transparentes y talladas en facetas. Cada garra se talla por dentro con una fresa o una lima de aguja para crear el asiento, y se abate sobre la corona de la piedra; después se recorta y se redondea la punta, porque una garra alta engancha en la ropa. En el engaste de carril, dos rieles paralelos sujetan una hilera de piedras: exige piedras muy calibradas y un fresado constante.
El granete, o engaste de grano, levanta pequeñas virutas de metal junto a la piedra y las remata con una herramienta esférica hasta formar un grano brillante. Es el más exigente de aprender y el que más recompensa la práctica en recortes de cobre.
Comprobaciones antes de cerrar el metal
- La piedra apoya en todo el asiento y no se balancea.
- El culet o punta inferior no toca el fondo ni asoma por donde pueda golpearse.
- La piedra queda nivelada respecto al plano de la pieza; se comprueba de perfil.
- Las piedras sensibles al calor o a los productos de decapado ya no van a pasar por ninguna de esas fases.
Pulido y matizado
El pulido no crea superficie: la revela. Un brillo profundo es el resultado de haber eliminado antes, con lija y bruñidor, cualquier marca anterior. Si se acude al motor para tapar un defecto, lo normal es redondear los cantos y dejar la pieza blanda de forma, con ese aspecto derretido que delata la prisa.
La secuencia clásica usa primero una pasta abrasiva de corte sobre rueda de algodón o fieltro, y después una pasta fina de acabado, con una rueda distinta reservada solo para ella. Entre pasta y pasta se lava la pieza con agua tibia y jabón neutro, porque los restos grasos de la primera arruinan el efecto de la segunda.
El bruñidor de acero, pasado a mano sobre cantos y biseles, compacta la superficie y da un brillo que la rueda no consigue en las zonas estrechas.
Superficies mate
El matizado no es un acabado de segunda: cambia el modo en que la pieza refleja la luz y disimula el uso diario mejor que el espejo.
- Cepillo de latón con agua jabonosa: mate suave y satinado.
- Lija fina en una sola dirección: textura lineal continua.
- Chorro de partículas finas: mate uniforme y algo más blanco.
- Punta o buril en golpes cortos: textura irregular que rompe el reflejo.
Medida y proporción del anillo
En España la talla del anillo se expresa a partir del perímetro interior en milímetros: una talla catorce corresponde a un aro de cincuenta y cuatro milímetros de circunferencia interior. Es un sistema cómodo porque se traduce directamente a la tira de metal que hay que cortar, sin tablas de conversión intermedias.
La cuestión práctica es que el aro se dobla desde una tira plana, y al curvarla la cara exterior se estira mientras la interior se comprime. El cálculo se hace, por tanto, sobre la fibra neutra, que queda aproximadamente en el centro del grosor: a la circunferencia interior deseada se le suma el grosor de la chapa multiplicado por pi. Con chapa de un milímetro y medio, eso son algo más de cuatro milímetros y medio de tira añadida.
El grosor y el ancho también cambian la talla percibida. Un anillo ancho aprieta más que uno estrecho de la misma medida, porque abarca una zona mayor del dedo y se apoya sobre articulaciones; por eso en anillos de seis milímetros o más suele dejarse algo de holgura, o se redondean los cantos interiores para que entre sin forzar.
Al tomar la medida
- Medir el dedo templado, ni recién lavado con agua fría ni después de un esfuerzo.
- Comprobar que el anillo de prueba pasa el nudillo con una ligera resistencia.
- Tener en cuenta el ancho previsto de la pieza, no solo el número de talla.
- Anotar la medida junto al dibujo, con la fecha; los dedos cambian a lo largo del año.
De la tira al aro
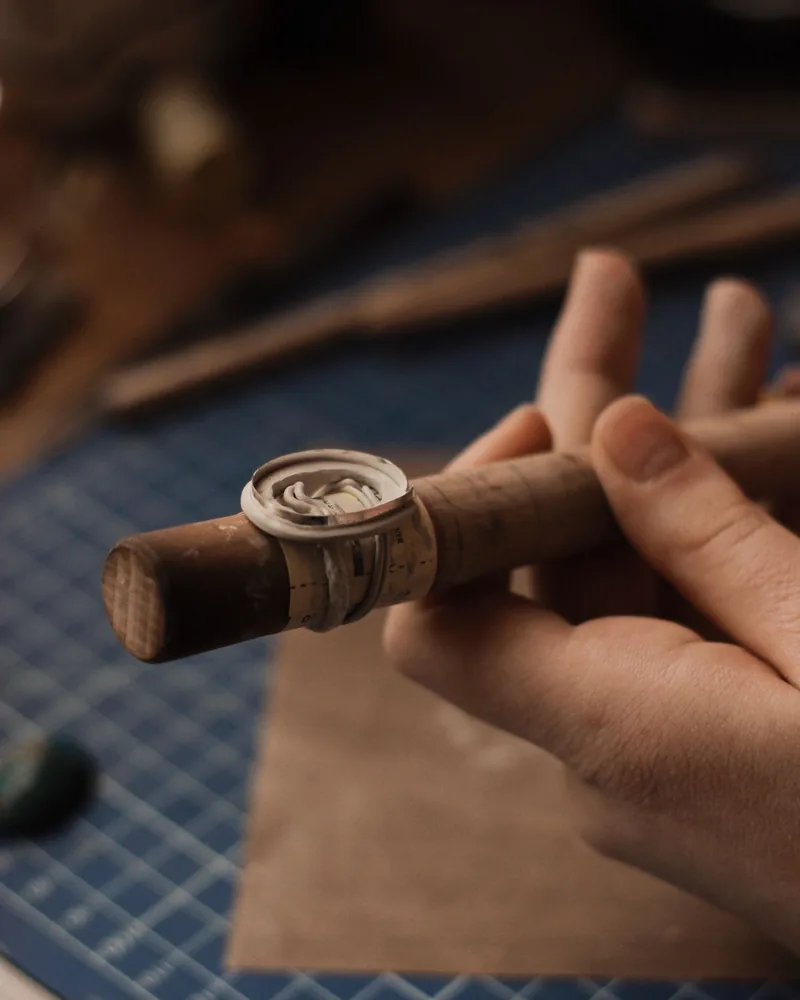
Una vez cortada la tira, se recuece, se dobla con los extremos enfrentados a tope y se suelda. El aro recién soldado casi nunca es redondo: se redondea a golpe de maza de nailon sobre el triboulet, girándolo con frecuencia para no dejarlo cónico.
Si el aro queda pequeño, el triboulet y el martillo permiten estirarlo un poco, pero ese estiramiento adelgaza el metal y solo tolera media talla o poco más. Corregir más de eso significa cortar y añadir material, o empezar de nuevo con la medida correcta.
Seguridad en el puesto de trabajo
Un taller doméstico exige las mismas precauciones que uno profesional, con la diferencia de que aquí no hay nadie más que lo recuerde.
Las tres fuentes de riesgo habituales son la llama, los productos químicos y el polvo. La zona de soldadura debe estar separada, sobre material refractario, con nada inflamable alrededor y con el gas cerrado en la llave general al terminar la jornada. La ventilación no es opcional: los humos del fundente y de las aleaciones irritan las vías respiratorias, y conviene trabajar con extracción o, como mínimo, con corriente de aire cruzada.
Las soldaduras antiguas de procedencia desconocida pueden contener cadmio, cuyos vapores son tóxicos. Si no se sabe de dónde salió un rollo heredado, lo sensato es no usarlo. En cuanto a los ácidos y las sales de decapado, se añaden siempre al agua y nunca al revés, se manejan con guantes y gafas, y se guardan en recipientes cerrados y etiquetados, lejos de cualquier zona de paso.
El pulido a motor es la operación que más lesiones causa en talleres pequeños: la rueda puede arrancar la pieza de las manos y lanzarla, o enrollar una cadena en un instante. Las piezas largas y flexibles se sujetan sobre una tabla de apoyo, nunca colgando.
Antes de encender nada
- Pelo recogido, mangas ajustadas y sin pulseras ni anillos sueltos.
- Gafas de protección para serrar, taladrar, pulir y trabajar con ácidos.
- Superficie de soldadura despejada y ladrillo refractario en buen estado.
- Mangueras de gas revisadas y sin grietas en las uniones.
- Recipiente de decapado tapado, identificado y fuera del borde de la mesa.
- Extintor accesible y camino de salida libre.
Mantenimiento del banco del joyero
El banco tradicional se distingue por dos cosas: la clavija de madera que sobresale a la altura del pecho y el cajón o piel que recoge la limalla. Trabajar a esa altura evita encorvarse y permite apoyar los antebrazos, lo que importa más de lo que parece cuando una tarea se alarga.
La limalla no es basura. La de cada metal se guarda por separado, en botes cerrados y etiquetados, sin mezclar con restos de lija ni de pasta de pulir. Un imán pasado por encima retira las partículas de acero desprendidas de las limas.
Las limas se limpian con una carda; un poco de tiza frotada antes de usarlas reduce el atasco al trabajar metales blandos.
Rutina de cierre
- Vaciar el recogedor de limalla en el bote del metal correspondiente.
- Devolver cada herramienta a su sitio; un panel con siluetas evita buscar.
- Aflojar la hoja de la segueta para no fatigar el arco.
- Cerrar la llave de gas y comprobar que el soplete está frío.
- Tapar el decapante y secar las pinzas y el mandril.
- Anotar en la libreta qué funcionó y qué no en la sesión.
Sobre estas páginas y cómo escribirnos
Servatri es un proyecto editorial independiente dedicado a la joyería y al trabajo del metal en frío y en caliente. Lo que se publica aquí son textos explicativos: descripciones de procesos, criterios de trabajo y listas de comprobación pensadas para consultarse junto al banco. No hay tienda, ni encargos, ni cursos; tampoco se venden herramientas ni materiales.
Los contenidos se revisan y se amplían con el tiempo, porque la práctica de taller obliga a matizar. Si detectas un error, echas en falta una explicación o quieres proponer un tema relacionado con la materia, puedes escribir al correo del proyecto. Se leen todos los mensajes, aunque no siempre sea posible responder de inmediato.
Contacto
Servatri
[email protected]
Escribir es voluntario. No hay formularios, ni registro, ni boletín al que suscribirse.